Виды вальцовочных станков для листового металла
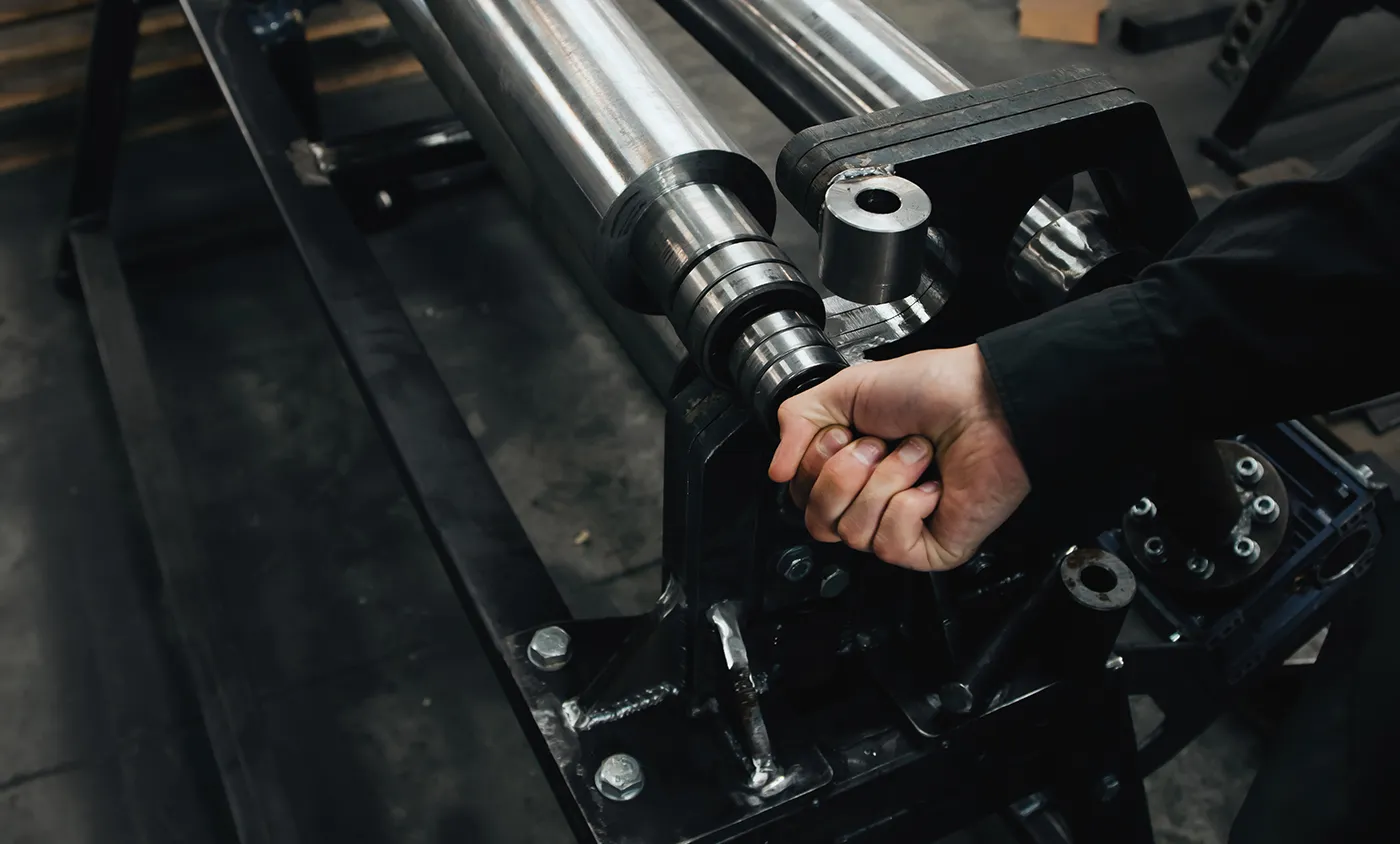
Вальцовочные станки для листового металла классифицируют по двум независимым признакам: числу и расположению валков, а также способу привода. Например, трёхвалковая модель может быть ручной, электромеханической или гидравлической. Название конструкции ещё не определяет допустимую толщину листа и производительность: их проверяют отдельно по паспорту оборудования.

По каким признакам различают вальцы
Количество валков описывает схему удержания и формования заготовки. Тип привода показывает, каким способом вращаются валки или изменяется их положение. Эти признаки нельзя смешивать в одном перечне взаимоисключающих видов.
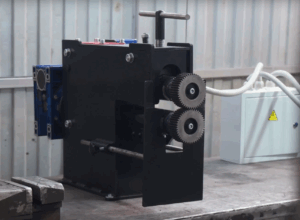
Листовые вальцы предназначены для радиусных деталей из листа. Оборудование для гибки профильного проката относится к другой группе: наличие трёх роликов само по себе не делает профилегиб листовым вальцовочным станком. Возможность обработки полосы, проволоки или профиля на конкретной модели должна быть прямо указана изготовителем.
Трёхвалковые конструкции
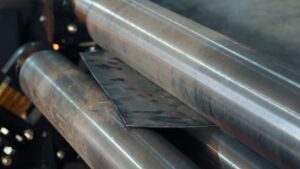
В этой группе работают три валка. У симметричной схемы один валок расположен относительно двух опорных симметрично; возможность предварительной подгибки кромок ограничена конструкцией. Для уменьшения прямых участков может потребоваться отдельная операция.
У асимметричных моделей верхний и прижимной валки удерживают лист, а боковой задаёт изгиб. Существуют и трёхвалковые машины с двумя регулируемыми боковыми валками. Поэтому рабочие возможности трёхвалковых станков нельзя описать одним универсальным правилом: порядок подгибки и перемещения листа зависит от схемы конкретной машины.
Четырёхвалковые конструкции
В четырёхвалковой машине лист удерживается центральной парой валков, а боковые формируют изгиб и выполняют подгибку кромок. Такая компоновка позволяет сократить перестановки заготовки в предусмотренном технологическом цикле.
Четыре валка не означают автоматически большую допустимую толщину или отсутствие прямых участков. Результат определяется геометрией валков, материалом и режимом работы. Подробный разбор удержания листа и рабочего цикла приведён в статье о различиях трёхвалковых и четырёхвалковых вальцов.
Ручной, электромеханический и гидравлический привод
В ручных моделях вращение валков обеспечивается усилием оператора через рукоятку и передачу. Такие машины не требуют электропитания для основного рабочего движения, но их возможности ограничены паспортными параметрами и конструкцией.
В электромеханических вальцах валки вращает электродвигатель через передачу. Регулировка положения валков при этом может оставаться ручной. Электропривод уменьшает объём физической работы, но не гарантирует наличия плавного изменения скорости или автоматического управления радиусом.
В гидравлических машинах гидропривод может использоваться для позиционирования валков, их вращения и других движений. Конкретное исполнение проверяют по документации. Универсальной границы, например «гидравлика только от 10 мм», нет: сравнивают характеристики конкретных станков.
Где применяются разные конструкции
Листовые вальцы используют для обечаек, дугообразных кожухов, элементов воздуховодов и корпусов ёмкостей. Конические детали получают только на оборудовании, которое допускает такую операцию и имеет необходимое оснащение.
Для единичных изделий важны доступные регулировки и возможность переналадки. Для повторяющейся серии — организация подачи, удержания и снятия листа. Сам процесс деформации и формирования радиуса рассматривается отдельно в материале о работе на вальцовочном станке.
Почему название типа не заменяет характеристики
У двух станков одной группы могут различаться рабочая ширина, толщина вальцовки и подгибки, минимальный диаметр изделия и допускаемые свойства металла. Значение толщины, указанное для определённой стали, нельзя автоматически переносить на другой материал.
В Keepler-Stan рекомендуем сопоставлять паспорт станка с чертежом детали, а не выбирать только по числу валков. Размеры рабочей зоны и другие параметры представлены в разделе вальцовочных станков. Классификация помогает понять конструкцию, но окончательную пригодность оборудования определяет конкретная производственная задача.
Популярные статьи